服务热线:0769-88786377
联系人:陈先生
手机:13592729150
邮箱:937653413@qq.com
联系人:黎小姐
手机:13538439126
邮箱:lollipop_lsq@163.com
联系人:张小姐
手机:15024075875
邮箱:chenjuncheng81@163.com
网址:www.huayipack.com
阿里旺铺:http://dongguanhuadi.1688.com/
地址:东莞市高埗镇冼沙明珠东路7号
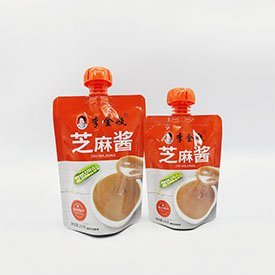
吸嘴袋的封边包含袋体侧边、底部以及吸嘴与膜材结合的根部封位,这类区域是渗漏问题多发位置。热封过程受膜材特性、设备参数、工装状态、生产环境多重因素影响,虚封、夹料、熔穿、分层等缺陷,都会造成成品倒置、运输震动时出现渗液漏料。针对封边渗漏的改善,需要从前期材料匹配、热封参数调试、工装优化、在线检验多个维度建立管控流程,适配食品、日化、膏液类吸嘴袋批量生产。
复合膜材质与热封层状态是基础前提。吸嘴袋内层热封材料以PE为主,蒸煮类产品会选用改性CPP。热封层厚度均匀度不足、表面附着助剂析出、膜面受潮,都会降低熔合效果。复合工序的胶水、油墨如果渗透到热封面,会在封合界面形成隔离层,造成封边无法充分融合。来料阶段需要抽检热封面洁净度,同时核对膜层耐温区间,热灌装、蒸煮产品不能使用普通常温膜材,避免高温下膜层软化脱层。吸嘴本体多为PP材质,吸嘴和袋膜结合位置,需要保证热封层材质和吸嘴适配,材质差异过大,很难形成稳定熔接。
热封三要素即温度、压力、封合时长,需要配套调试,不能单一调整某一项。温度偏低时,热封层仅表面轻微软化,分子互相渗透不足,形成虚封,肉眼很难识别,加压或者跌落之后就会出现缝隙渗漏;温度过高,薄膜过度熔融,封边位置变薄、拉伸强度下降,甚至出现熔穿小孔,物料从破损位置渗出。压力不足,两层薄膜无法紧密贴合,气体、杂质残留在封合界面;压力过大,熔融后的膜料被大量挤出,封边有效宽度缩减,同样降低密封强度。不同厚度、不同结构的复合膜,参数区间存在区别,厚膜、含尼龙、铝箔的复合结构,导热速度慢,对应的热封时长需要适度拉长。
吸嘴根部属于异形封位,是渗漏管控的核心。该位置膜材堆叠厚度不均,圆弧位置容易出现局部受热不足,产生虚封。很多产线会单独设置吸嘴封模,模头轮廓跟随吸嘴外形加工,保证各个点位压力均匀。模头表面如果磨损、出现凹槽、镀层脱落,会造成局部压力缺失,需要定期检修打磨。封合前还要确认吸嘴放置到位,没有歪斜偏移,一旦吸嘴倾斜,一侧间隙变大,封边贴合不连续。
夹料是高频渗漏诱因,灌装时物料溅到封边区域,膏体、液体残留在两层薄膜之间,形成隔离层,熔封之后依然存在细微通道。可以通过工位布局优化,在灌装口和热封工位之间增加吹气清扫、吸料除残机构,清理封边区域残留物料。同时控制灌装量,预留足够的封边足够距离,避免物料液面靠近封边位置。粘稠酱料、含颗粒物料,更容易发生溅料,可搭配挡料结构减少污染。
热封工装与辅助条件也会影响封合品质。热封模头需要保持清洁,长期生产积累的熔融胶屑、油墨残渣附着在模面,会转移到薄膜表面,形成点状虚封。模头表面可以选用防粘涂层,并且定时停机擦拭。生产环境湿度偏高时,薄膜表面容易凝结水汽,水汽夹在封合面内部,封边冷却后形成微孔,高湿车间可增加去湿装置,控制环境湿度区间。
冷却工序容易被忽略。封合完成之后,熔融的热封层需要在压力下冷却定型,如果热封模头抬起过快,膜料还未固化,封边在张力作用下容易出现微裂纹,后期引发渗漏。连续式制袋设备会配套冷却压块,封合之后保持短时间保压冷却,稳定封边结构。
在线检测与抽样验证形成闭环管控。目视检查仅能识别明显熔穿、大面积虚封,微小渗漏点位很难肉眼发现。可以搭配水压、浸水负压检漏设备,定时抽样测试,模拟成品储运的受压状态。同时开展跌落、高低温循环测试,排查隐性封边缺陷,部分虚封在常温下无异常,经过震动、温差变化之后缝隙才会显现。
缺陷复盘可以按照类别定向改善。虚封优先核查温度、压力是否不足,同时检查模头平整度;夹料渗漏优化灌装防护与清扫机构;熔穿问题下调热封温度或者缩短封合时间;吸嘴根部固定位置持续漏液,优先核对模头轮廓以及吸嘴定位工装。
吸嘴袋封边渗漏大多不是单一参数问题,而是材料、工装、工序配合失衡导致。稳定膜材来料品质,精细化调试热封参数,管控吸嘴异形封位,减少封边夹料,配合冷却定型与检漏验证,能够持续降低渗漏不良率,保障包装在灌装、仓储、物流环节的密封可靠性。